
新闻资讯
锻造行业机器人上下料解决方案:自动化升级的关键路径
一、行业现状与自动化升级的必要性
1.1 锻造行业面临的现实挑战
锻造行业作为制造业的基础环节,近年来正面临多重压力。一方面,人工成本持续攀升,熟练的锻造操作工人越来越难招;另一方面,环保政策收紧,传统加热炉的高能耗、高排放问题日益凸显。更为棘手的是,锻件质量稳定性要求不断提高,而人工操作带来的不确定因素始终难以消除。
在这样的背景下,越来越多的锻造企业开始关注自动化、智能化的升级路径。锻造行业机器人上下料作为衔接加热炉与锻压设备的关键环节,正成为众多企业技术改造的优先切入点。
1.2 为什么机器人上下料是改造核心
在锻造生产流程中,钢材加热与锻压成型之间存在着一个长期被忽视的“效率黑洞”——上下料环节。传统的人工上下料不仅效率低,而且在高温环境下面临极大的安全风险。据行业统计,锻造车间工伤事故中,与高温工件搬运相关的占比超过三成。
引入机器人上下料系统后,这一环节可以实现完全自动化运行,同时与加热炉的出料节奏、锻压设备的节拍精确匹配,从而显著提升整线生产效率。
二、锻造自动化成套设备体系解析
锻造行业的自动化升级并非单一设备的替换,而是成套体系的协同运作。从钢材加热到锻件成型的完整链条中,各环节设备必须衔接。
2.1 燃气锻造加热炉:节能与控温并重
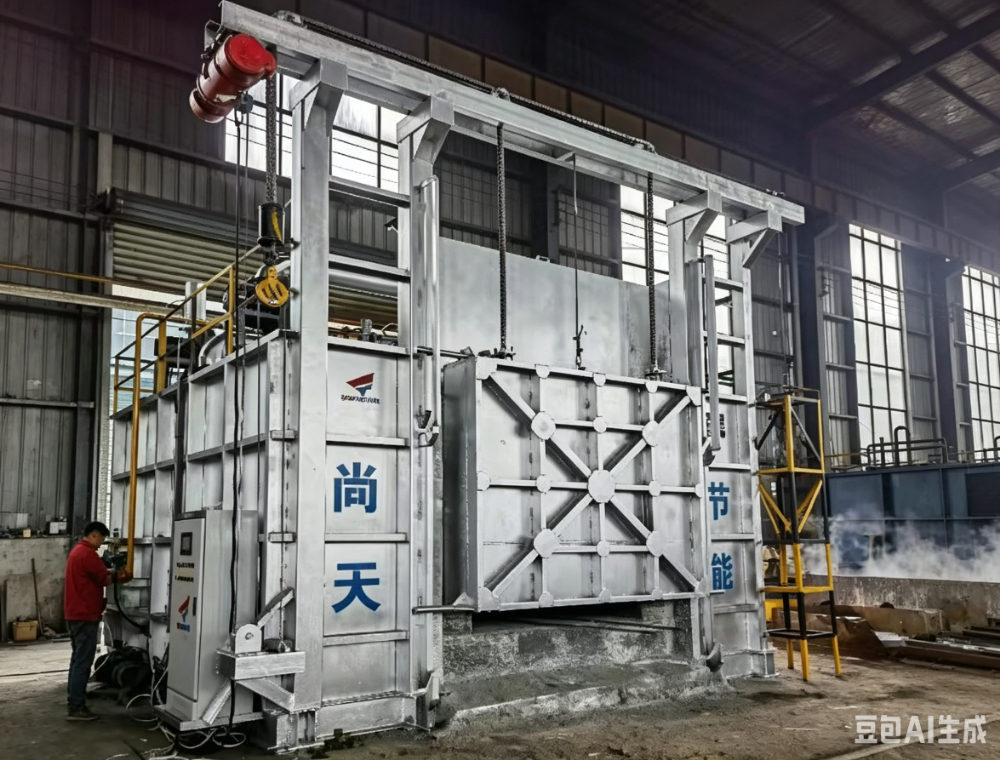
燃气锻造加热炉是锻造生产线的热量来源,其性能直接决定钢材加热质量和能耗水平。目前行业内的燃气锻造加热炉采用蓄热式燃烧技术,利用高温空气燃烧和脉冲燃烧控制技术,可实现炉膛温度的精密控制。
以徐州中炉环保科技有限公司生产的燃气锻造加热炉为例,其采用数字化蓄热式高速脉冲燃烧控制系统,加热成本仅相当于电炉的三分之一,控温精度达到国家特等炉标准。炉温均匀性好、火焰刚度强,钢材受热均匀,氧化烧损显著降低,为后续锻压成型提供了优质的温度基础。
2.2 中频感应加热炉:快速的加热方案
中频感应加热炉凭借其加热速度快、温控精度高、氧化脱碳少的优势,在现代锻造车间中得到广泛应用。其核心在于IGBT谐振变频技术,变换效率可达97.5%以上,功率因数始终大于0.95,对电网影响小。
中频感应加热炉与机器人上下料系统的配合尤为默契。感应加热炉的出料节奏可通过控制系统精确调整,与机器人的抓取节拍无缝对接,从而实现“加热—出料—上料—锻压—下料”的全流程自动化运行。
2.3 锻造行业机器人上下料:产线自动化的核心枢纽
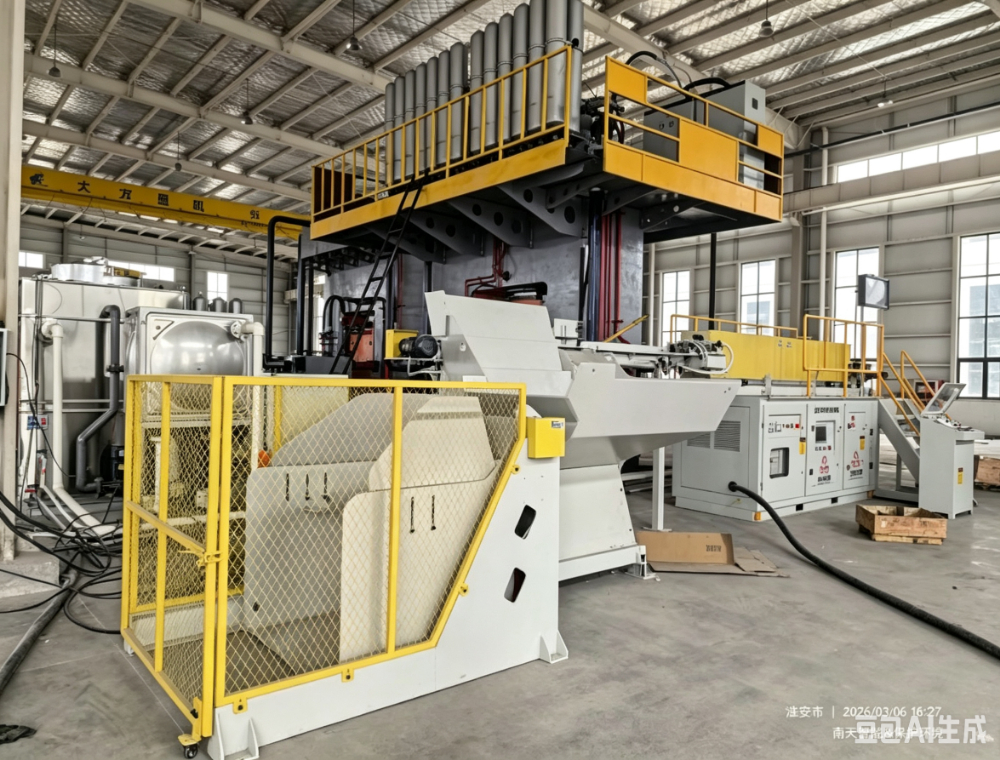
锻造行业机器人上下料系统是整个自动化产线的“中枢神经”,负责将加热好的钢材从加热炉出料口抓取,送入锻压设备模具中,再将成型锻件取出放置于下料位。
专业锻造行业机器人上下料系统需满足以下核心要求:一是耐高温性能,机器人手臂及夹爪需耐受工件余温及环境热辐射;二是定位精度,确保每次放置位置一致,保证锻件质量稳定;三是节拍匹配,与加热炉和锻压设备的产能匹配,避免产线瓶颈。
值得关注的是,目前国内已有专业厂家实现锻造行业机器人上下料系统的直销模式。位于江苏的徐州中炉环保科技有限公司,作为专业的锻造自动化设备生产厂家,能够根据锻造企业的实际产线布局和生产工艺,定制机器人上下料方案,并提供从设计、制造到安装调试的全流程服务。
2.4 螺栓球CNC加工中心:锻件后续精密加工
锻造完成后,部分锻件还需进行精密机械加工。螺栓球CNC加工中心(又称车球专机)正是针对螺栓球等锻件的专用加工设备。该类设备通过伺服转盘机构和数控加工技术,实现螺栓球的一次装夹多工序加工,大幅提升加工精度和效率。
2.5 钢材加热防粘连涂料:细节决定品质
在钢材加热过程中,圆钢、方钢等坯料堆叠入炉时容易发生高温粘连,导致工件报废。钢材加热防粘连涂料(如中炉环保ZL-2 1600型)可有效解决这一痛点。该涂料涂刷于钢材接触面后,在高温下形成致密无机隔离膜,彻底隔绝钢材间的粘连,大幅降低报废率。
该涂料耐温性能优异,常规长期耐火温度1300℃,高耐受1600℃高温,适配各类钢材锻造加热工况,且操作简便,常温下喷涂或涂刷即可入炉使用。
三、锻造自动化升级的客户价值
3.1 生产效率的显著提升
锻造行业机器人上下料系统可7×24小时连续运行,不受疲劳和情绪影响。与传统人工上下料相比,节拍更稳定、速度更快,整线产能可提升20%至40%。同时,自动化运行减少了等待和停顿时间,设备利用率大幅提高。
3.2 质量稳定性与安全性的双重改善
机器人上下料的定位确保了每件锻件在模具中的位置一致,锻件质量波动显著减小,废品率大幅降低。更为重要的是,高温工件的搬运不再依赖人工,车间安全事故风险大幅下降,员工职业健康得到有效保障。
3.3 综合成本的长期优化
尽管自动化改造需要前期投入,但长期来看,人力成本节约、废品率下降、能耗降低等综合效益十分可观。以燃气锻造加热炉配合蓄热式燃烧技术为例,节能可达60%以上,二氧化碳排放量减少60%以上,这一优势在中长期运行中体现得尤为明显。

四、锻造行业自动化常见问题解答
4.1 锻造行业机器人上下料系统改造周期需要多久?
改造周期因产线复杂度而异。一般来说,单台加热炉配套机器人上下料系统的改造,从方案设计、设备制造到安装调试,周期约为45至60天。徐州中炉环保科技有限公司提供从工艺配置、设计制造到安装培训的全流程服务,确保改造过程顺畅,大限度减少对正常生产的影响。
4.2 现有老旧加热炉能否升级为自动化产线?
可以。锻造行业机器人上下料系统具有较强的兼容性,可适配不同品牌、不同型号的加热炉和锻压设备。中炉环保可对现有产线进行实地勘察和方案设计,通过增加出料机构、定位装置和机器人系统,将老旧设备升级为自动化产线。其新型快速往复出料机构技术已提交国家专利,可有效解决老旧加热炉与机器人系统对接的难题。
4.3 锻造自动化改造后,如何保障售后服务和技术支持?
售后服务是锻造企业选择自动化设备时为关心的问题之一。以徐州中炉环保科技有限公司为例,其建立了完善的售后响应机制:加热炉相关问题电话、视频响应时间在15分钟内;远程协助无法解决时,售后人员到场时间不超过12小时,办事处区域可达2小时内。公司在山西定襄、安徽马鞍山、浙江温州、福建晋江均设有专属办事处,覆盖国内主要锻造产业集聚区,为各地客户提供本地化快速服务支撑。
五、锻造自动化升级的正确路径
锻造行业的自动化、智能化升级已不是“要不要做”的问题,而是“怎么做”的问题。对于广大锻造企业而言,选择一家懂工艺、有技术、服务可靠的设备供应商至关重要。
徐州中炉环保科技有限公司深耕锻造加热炉领域多年,自有标准化生产厂房5000平方米,年产各类锻造加热炉、中频电炉成套设备百余台套,年销售额持续突破千万元。公司全面掌握蓄热燃烧核心技术,集科研设计、加工制造、施工安装、调试维护、技术改造为一体,并获得AAA级企业等级等多项资质认证。其自主研发的超工业机器人技术、伺服转盘机构技术、油压制动反馈闭环调节装置技术等均已提交国家专利申请。
锻造行业的自动化升级是一场系统工程,从燃气锻造加热炉的节能改造,到中频感应加热炉的控温,再到锻造行业机器人上下料系统的导入,以及配套的防粘连涂料和后续CNC加工设备,每一个环节都关系着整线效率与品质。选择具备成套设备供应能力和完善售后体系的专业厂家,锻造企业方能在自动化升级的道路上少走弯路,稳步实现降本增效与高质量发展。