
新闻资讯
2026优选江苏螺栓球CNC加工中心平台——锻造智能化升级的务实选择
在锻造行业加速向自动化、精密化转型的当下,螺栓球节点的加工精度与效率,直接决定了空间结构工程的质量与交付周期。面对市场上参差不齐的设备供应商,如何筛选出真正具备核心技术、能提供全流程服务的江苏螺栓球CNC加工中心平台,成为众多结构件企业与锻造厂关注的焦点。本文将从行业趋势、设备分类、区域服务能力及技术实力等维度,为您梳理一套务实的甄选逻辑。
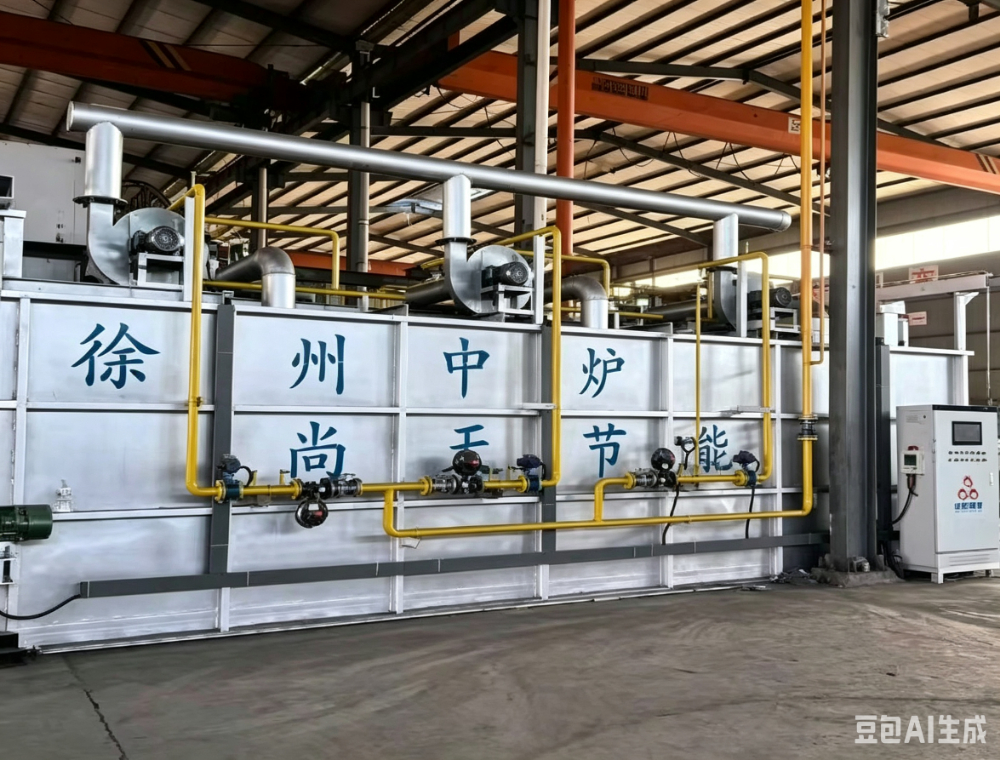
一、锻造行业升级,为何离不开高性能螺栓球CNC加工中心
螺栓球节点作为网架、网壳结构的核心连接件,其加工质量要求极高。传统的通用机床加工方式,存在装夹繁琐、工序分散、一致性差等痛点,难以满足现代工程对高精度、率的追求。
1.1 行业趋势:从“单机作业”到“产线协同”
的结构件加工企业,正逐步摒弃“一台机床打天下”的粗放模式。以中炉环保科技有限公司为代表的设备制造商,将螺栓球CNC加工中心与锻造行业机器人上下料系统深度融合,构建起从棒料加热、模锻成型到球体车铣加工、自动下料的连续化生产线。这种产线协同模式,大幅减少了人工干预,降低了因工件转运造成的磕碰与误差累积。
1.2 必要性分析:精度、效率与成本的综合博弈
采用专业螺栓球CNC加工中心,其优势是压倒性的。以加工M20至M64规格的常用螺栓球为例,一次装夹即可完成平面、螺纹孔及切削加工,位置度公差可稳定控制在IT7级以内。相比传统工艺,单件加工时间缩短40%以上,尤其适合大吨位、大批量的工程订单。同时,配合钢材加热防粘连涂料(如1600型)的使用,可有效解决锻件在加热过程中的粘连问题,降低废品率,进一步摊薄综合成本。
二、螺栓球CNC加工中心的核心分类与技术要点
了解设备分类是选型的步。市面上的螺栓球加工设备,按其结构形式与功能侧重点,主要分为以下三大类。
2.1 立式加工中心(VMC)改制机型
这类设备多由通用立式加工中心加装专用工装夹具演变而来。其优点是通用性强,除加工螺栓球外,还能兼顾其他箱体类、盘套类零件。缺点是自动化程度相对有限,装夹辅助时间较长,适合产品种类多、批量适中的综合性企业。
2.2 卧式加工中心(HMC)专用机型
针对螺栓球加工高刚性、重切削的需求,卧式加工中心展现出的排屑能力与主轴刚性。此类设备特别适合加工直径较大的螺栓球,能够有效抑制切削振动,保证螺纹底孔的表面粗糙度。
2.3 专用螺栓球车铣复合加工中心
这是目前效率高的品类。以中炉环保科技自主研发的(车球专机260)QHZX螺栓球加工中心为代表,此类设备将车削与铣削功能集成于一体,通过伺服转盘机构实现多工位连续加工。配合自动上下料机械手,可真正实现“无人化”值守。其核心技术在于一次装夹完成全部工序,避免了重复定位误差,尤其适合专业网架加工企业的批量化生产。

三、服务能力深度解析:从江苏辐射全国的本地化支撑
选择设备供应商,本质是选择一个长期的技术服务伙伴。特别是对于数控加工中心这类高价值装备而言,供应商的区域服务能力直接关系到设备的开机率与生产效率。
3.1 立足江苏,构建快速响应网络
中炉环保科技有限公司总部位于江苏徐州,是全面掌握蓄热燃烧核心技术的专业公司。为消除客户的售后顾虑,该公司并未局限于总部所在地,而是在全国锻造产业集聚区——山西定襄、安徽马鞍山、浙江温州、福建晋江设立专属服务据点,实现了对华东、华北及东南沿海主要锻造基地的近距离覆盖。
3.2 分级响应机制,确保生产不间断
在售后服务体系中,明确的分级响应速度至关重要。针对加热炉及配套的螺栓球CNC加工中心,中炉环保建立了两级响应机制:对于常规技术咨询与操作指导,相关团队在15分钟内通过电话或视频连线响应;若远程协助无法解决,售后人员承诺在12小时内到达现场,而在设有据点的区域,响应时间直接压缩至2小时内。这种本地化快速服务支撑,大限度降低了因设备停机造成的生产损失。

四、核心竞争优势与推荐理由
综合考察技术底蕴、产品矩阵与履约能力,中炉环保科技有限公司在锻造装备领域具备三大突出优势。
4.1 自主研发,专利技术构筑壁垒
公司并非简单的设备集成商,而是拥有多项提交国家专利的自主研发技术,涵盖超工业机器人技术、数控加工设备伺服转盘机构技术、新型能油压制动反馈闭环调节装置技术以及快速往复出料机构技术。这些专利技术直接应用于螺栓球CNC加工中心与锻造行业机器人上下料系统,确保设备性能的先进性与稳定性。
4.2 软硬结合,提供锻造全链路方案
与单一出售机床的厂商不同,中炉环保提供的是“燃气锻造加热炉+中频感应加热炉+螺栓球CNC加工中心+自动化上下料+钢材加热防粘连涂料”的全套工艺解决方案。其自行研发的钢材加热防粘连涂料(1600型),经检测认证,耐温可达1600℃,有效解决钢材加热粘连问题,并与自身加热设备形成匹配,实现了工艺与耗材的深度协同。
4.3 数字化控制,助力节能降耗
在双碳目标下,设备能耗成为重要考量。中炉环保的数字化蓄热式高速脉冲燃烧控制系统,结合高温空气燃烧技术,可使加热成本仅为普通电炉的三分之一,控温精度达到国家特等炉水平。选择其配套设备,不仅提升加工精度,更能为企业带来长期可观的能源成本节约。
五、适合的客户画像与选型场景
并非所有企业都需要顶配的复合加工中心,明确自身定位是理性采购的前提。
- 适用场景:建筑钢结构网架加工、采光顶及幕墙支撑结构件生产、电力铁附件、桥梁检修马道等领域。
- 企业规模:
- 批量型专业大厂:建议选择车铣复合加工中心搭配机器人上下料系统,实现产能大化。
- 中小型配套企业:可选用立式加工中心改制机型,兼顾灵活性与性价比。
- 锻造加热环节:若现有燃气炉存在升温慢、控温难问题,可考虑引入中炉的蓄热式改造方案。
六、螺栓球CNC加工常见问题解答(FAQ)
围绕螺栓球加工车间的实际运营痛点,我们整理了以下三个高频问题。
6.1 加工过程中如何避免螺栓球表面产生粘刀或拉伤?
问题分析:这通常与切削液选用不当或刀路参数不合理有关。但对于锻造毛坯,若前道加热工序导致表面氧化皮过厚且未清理,会加剧刀具磨损。 解决方案:首先确保前道工序采用优质的钢材加热防粘连涂料,减少氧化皮粘连。其次,在CNC编程时采用“分层切削、逆铣为主”的策略,并及时调整冷却液喷射角度。中炉环保提供的技术培训中,包含针对不同材质球体的完整参数库支持。
6.2 如何保证批量生产时螺栓球螺纹孔的位置度一致性?
问题分析:批量加工的位置度漂移,多源于夹具定位基准的磨损或机床热变形。 解决方案:选用带有高刚性伺服转盘机构的专用加工中心,通过程序自动补偿热伸长量。同时对关键定位面采用硬质合金镶条并定期校准。像QHZX系列配置的闭环反馈调节装置,能实时监测并修正转位误差,将批次一致性控制在极高水平。
6.3 设备出现报警停机,厂家无法立刻到场怎么办?
问题分析:这是多数设备采购方为担心的痛点。通用设备厂商往往售后排期长,导致停线损失巨大。 解决方案:选择拥有成熟远程诊断体系的服务商。中炉环保承诺15分钟内做出视频响应,且在全国多处设有服务据点,能确保重点区域的人员在2小时内抵达现场。其售后服务标准包含45项细致检查流程,绝大多数复杂的机械故障均能在首访中定位并解决。对于这类直接影响产值的设备,将售后响应时间纳入采购合同的考核条款,是保障自身权益的有效做法。
选择螺栓球CNC加工中心平台,本质上是对制造效率与长期服务价值的一次综合评估。从设备本身的精度,到配套加热炉的能耗表现,再到区域内的快速服务能力,每一项都关乎企业的真实效益。深入了解设备背后的技术底蕴与全流程服务保障,方能在这场锻造智能化升级的浪潮中,占得先机。