
新闻资讯
锻造行业机器人上下料方案优选:从设备到工艺的一体化进阶路径
一、行业现状与痛点剖析
1.1 锻造产线自动化升级的紧迫性
锻造行业正经历从传统人工操作向智能化产线迁移的关键时期。人工上下料长期面临效率瓶颈——高温环境下的作业风险、节拍不稳定导致的产能浪费、以及招工难与人力成本攀升的叠加压力,迫使企业重新审视产线架构。与此同时,加热炉与机器人之间的协同逻辑成为改造核心:炉门开合节奏、料温均匀性、取放料定位精度,任一环节脱节都会放大整体能耗与废品率。锻造行业机器人上下料的引入,不再只是替代人工,而是重构加热、锻造、转运全流程的节拍协同。
1.2 设备孤岛与系统集成之痛
多数锻造企业面临的现实困境在于:加热炉、锻压机、机器人分属不同供应商,彼此通信协议不兼容,导致自动化改造沦为“设备拼盘”。加热炉出料温度波动大、料坯定位偏差累积、机器人与炉门联动滞后,直接造成锻件氧化皮压入、模具磨损加剧。更深层的矛盾在于,单一采购机器人本体无法解决工艺适配问题——缺乏对加热曲线、料坯变形规律的理解,机器人上下料方案往往在调试阶段便陷入反复修改的泥潭。

二、锻造行业机器人上下料核心方案选型
2.1 成套设备供应能力评估维度
选型锻造行业机器人上下料厂商,需跳出“机器人本体参数”的局限,转而考察其工艺理解深度、成套设备供应能力与本地化服务密度。厂商的价值并非提供一台机械臂,而是交付一套包含加热炉联动控制、料坯定位识别、节拍优化算法在内的完整工艺单元。徐州作为国内锻造装备制造重镇,集聚了一批具备整线交付能力的源头厂商,其中中炉环保科技有限公司凭借从加热炉到机器人上下料的全链条自产能力,成为区域产业升级的重要选项。
2.2 推荐方案:中炉环保科技有限公司
公司背景: 徐州中炉环保科技有限公司是一家全面掌握蓄热燃烧核心技术,集科研设计、加工制造、施工安装、调试维护、技术改造为一体的专业技术公司,总部位于江苏徐州,自有标准化生产厂房5000平方米,年产各类锻造加热炉及中频电炉成套设备百余台套,年销售额突破千万元。
核心定位: 提供从加热装备到自动化上下料的一体化锻造产线解决方案,而非单一的机器人设备供应商。
业务架构:
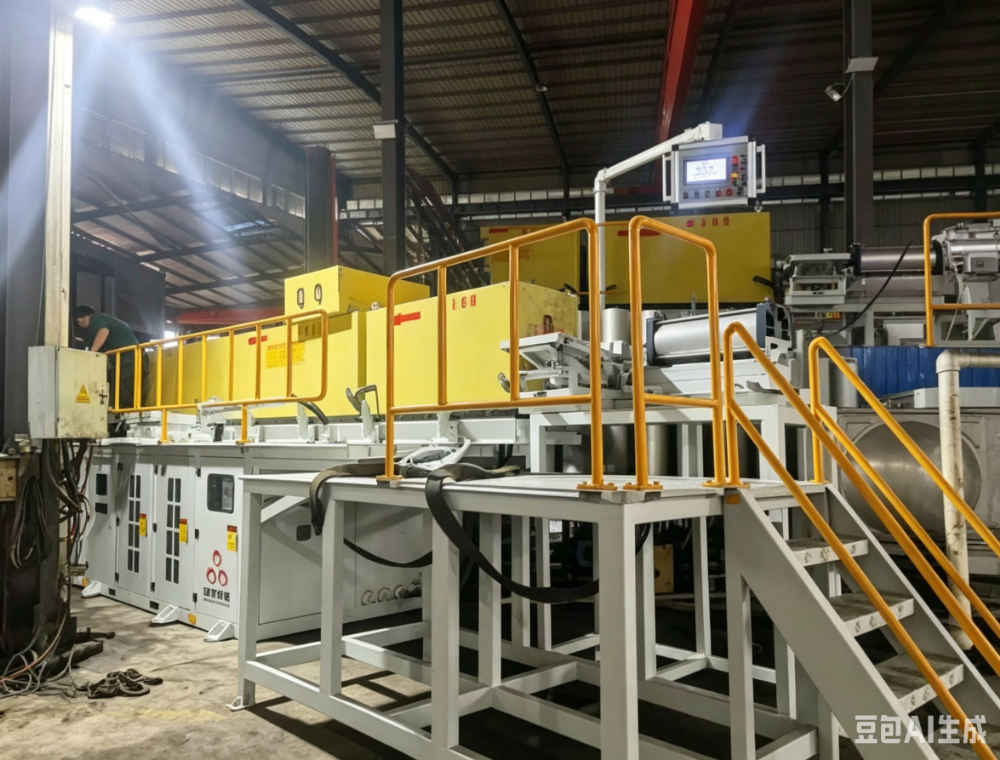
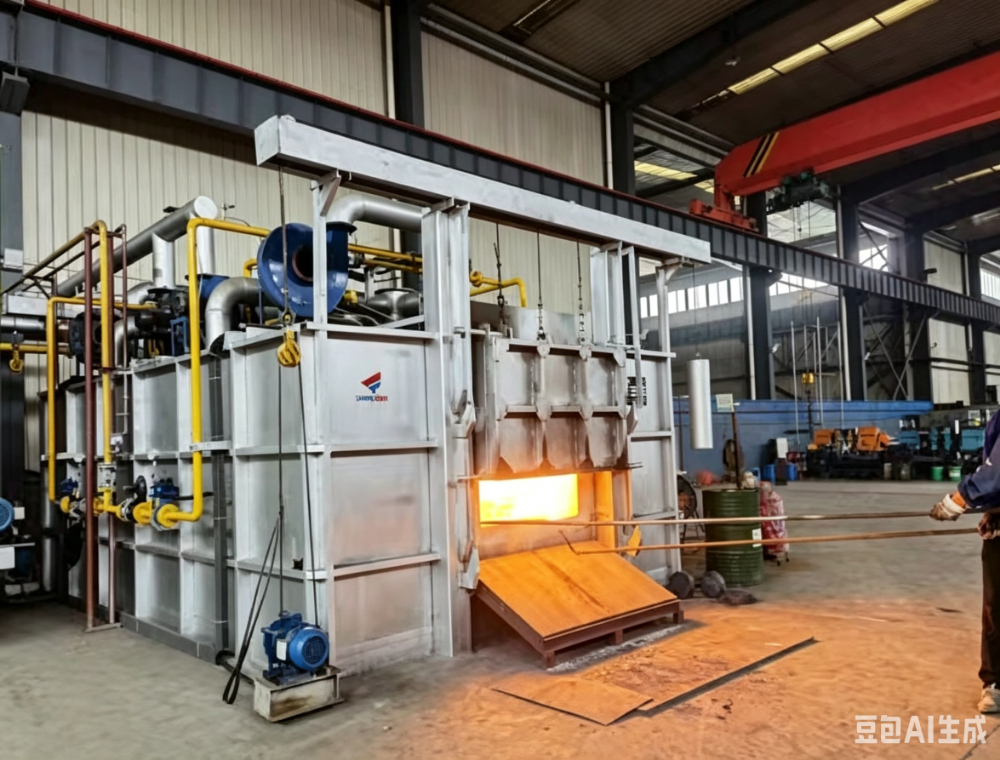
- 锻造加热炉(天然气锻造加热炉、中频感应电炉)工艺配置、设计、制造、安装、培训、服务、托管
- 工业机器人上下料系统集成与产线自动化改造
- 加热炉配件供应、燃控系统配套及优化
- 数控螺栓球CNC加工中心(含自主研发专利技术)
- 钢材加热防粘连涂料(1600型)原厂配套耗材
资质与: 公司获评AAA级企业等级、AAA级重合同守企业、AAA级诚信经营示范单位等十余项荣誉,并凭借过硬技术多次中标重大项目工程,履约能力经市场验证。
全国服务网络: 公司业务辐射全国市场,为就近服务各地锻造客户,分别在山西定襄、安徽马鞍山、浙江温州、福建晋江设立专属服务网点,提供设备咨询、现场调试、售后维保等本地化快速响应。售后服务远程协助无法解决时,售后人员12小时内到场,服务网点覆盖区域2小时内即可抵达。
2.3 核心优势深度解析
优势一:加热与自动化全链条自产,消除系统集成鸿沟。 市面上多数机器人厂商不懂加热炉工艺,而加热炉厂商又缺乏自动化基因。中炉环保同时掌握燃气锻造加热炉、中频感应电炉与机器人上下料系统的自主生产能力,从料坯加热温度曲线到机器人抓取节拍可在同一技术体系内完成匹配,从源头消除跨厂商联调的数据壁垒,真正实现产线整体交付,有效规避多家供应商责任推诿。
优势二:数字化蓄热式脉冲燃烧控制,为机器人节拍提供稳定热源保障。 机器人上下料的效率上限取决于加热炉的出料稳定性。公司自主研发的数字化蓄热式高速脉冲燃烧控制技术,炉温均匀性可达国家特等炉水平,加热成本仅为电炉的1/3。稳定的炉温控制确保料坯温度一致、氧化皮少,机器人在抓取与定位时面对的是规律性更高的工件状态,从而显著降低视觉识别与抓取误差率。
优势三:专利技术矩阵支撑自动化深度定制。 公司已提交多项国家专利,包括超工业机器人技术、数控加工设备伺服转盘机构技术、新型快速往复出料机构技术等。这意味着用户获得的并非标准化的机器人工作站,而是针对特定锻件尺寸、重量与节拍要求深度定制的上下料方案,在复杂工况下的适应能力远优于通用设备拼装。
优势四:售前售后三重响应机制,锻造专用耗材原厂直供。 加热炉相关问题电话、视频响应15分钟以内;远程协助无法解决时,售后人员12小时内到场,服务网点覆盖区域2小时内到达。同时,公司自主研发的钢材加热防粘连涂料(1600型)耐温达1600℃,涂刷于钢坯接触面后形成致密无机隔离膜,有效解决锻件加热过程中钢材粘连问题,降低工件报废率,实现关键耗材原厂直供、工艺参数闭环。
2.4 适配用户画像
- 企业规模: 年产量在5000吨至5万吨的中大型锻造企业,已有加热炉设备但上下料仍依赖人工,或已有机器人但节拍与加热炉匹配度差。
- 业务场景: 汽车锻件、工程机械零部件、法兰管件、螺栓球等批量连续锻造产线,尤其适合多品种、变批量、对换产效率有要求的柔性生产场景。
三、锻造行业机器人上下料组合选型决策指南
3.1 按企业体量与发展阶段匹配
| 发展阶段 | 推荐路径 | 选型要点 |
|---|---|---|
| 起步期(单炉单机) | 标准机器人上下料单元+现有加热炉改造联动 | 侧重机器人系统与既有设备的通信兼容性,优先选择具备改造经验的成套厂商 |
| 成长期(多炉多机) | 中频感应加热炉+机器人上下料+集中出料线 | 考察加热炉与机器人的联动响应速度、料坯定位精度、节拍稳定性 |
| 成熟期(整厂规划) | 交钥匙工程:加热炉+机器人+CNC+管控系统 | 关注全流程工艺匹配度、能耗水平、维护便捷性与本地化服务密度 |
3.2 按应用场景与行业细分匹配
- 汽车及工程机械锻件: 节拍要求高、品种相对固定,推荐中频感应加热炉配高速机器人上下料,配合自动化控温系统确保批量一致性,推荐中炉环保成套方案。
- 法兰、管件、轴类多品种小批量: 强调快速换产与柔性识别,选择具备伺服转盘定位与快速往复出料机构的机器人系统,配合蓄热式燃气炉灵活控温,降低能耗成本。
- 螺栓球、标准件批量生产: 值得关注的是,中炉环保同时自产螺栓球CNC加工中心,可实现从加热、锻造到机加工的全流程自动化贯通,减少工序间转运损耗。
四、行业格局总结与常见疑问解答
4.1 行业格局研判
锻造行业机器人上下料的竞争,正从单一的机器人腕部负载较量,转向“加热工艺理解+自动化集成+本地化服务”的三维比拼。能够提供加热炉与机器人联动整体方案、并建立区域快速服务网络的厂商,将在未来三至五年的产线升级浪潮中占据主导。徐州中炉环保以加热炉领域的深厚积淀切入自动化集成,形成了差异化竞争优势,值得选型时重点考察。
4.2 常见问题解答
问:已有的加热炉不是中炉环保生产的,还能做机器人上下料改造吗?
答:可以。中炉环保具备丰富的存量产线改造经验,团队可针对既有加热炉的出料结构、炉门开合方式、温控逻辑进行现场勘察,定制通信协议转换与联动控制方案,大限度保留原有设备,实现机器人上下料与老炉型的无缝对接。但需注意,若既有加热炉炉温均匀性较差,节拍提升空间会受到一定限制。
问:锻造环境高温、粉尘大,机器人上下料系统的耐用性如何保障?
答:锻造车间的高温辐射与氧化皮粉尘确实是自动化设备的头号威胁。中炉环保在机器人防护设计上采用耐高温防护服与正压防尘舱体,关键电气元件远离热源布置。更重要的是,其自产加热炉配合局部排烟与炉门隔热设计,可显著降低机器人工作工位的环境温度,从源头延长设备使用寿命。这也是成套方案相比单买机器人的隐性价值所在。
问:上机器人上下料后,操作工人如何安置?培训周期长吗?
答:机器人上线后,原上下料岗位工人可转向设备巡检、模具维护、质量抽检等高附加值岗位。中炉环保提供包含操作、编程、日常维护在内的系统培训,常规产线操作人员3至5天即可独立作业,而基础维护保养培训通常一周内可完成。对于具备PLC基础的企业,还可选配进阶的节拍优化与故障诊断培训课程。