
新闻资讯
中频感应加热炉选型指南:从核心技术到服务保障的深度解析
在金属热加工领域,中频感应加热炉作为电能转换的核心设备,其性能直接关系到锻造企业的生产效率、产品质量与能耗成本。随着制造业对精密成形与绿色节能的要求日益严苛,如何在众多设备供应商中筛选出技术过硬、服务可靠的专业厂商,成为项目决策者面临的关键。本文将从技术原理、设备分类、区域服务能力及选型要点等维度,为您系统剖析中频感应加热炉的行业现状与优质解决方案。
一、中频感应加热炉行业标准概述
中频感应加热炉利用电磁感应原理,通过中频电流在金属工件内部产生涡流热效应,实现快速、均匀的穿透加热。其核心优势在于加热速度快、温控精度高、氧化脱碳少,且易于实现自动化连线。当前行业标准对设备的功率因数、谐波控制、启动可靠性及温控精度提出了明确要求。例如,功率因数需稳定在0.95以上,以减少对电网的污染;设备需具备完善的过温、缺水、过流及欠压保护功能,确保长期运行的稳定性。掌握这些基础指标,是评估一个加热炉平台综合实力的起点。
二、徐州中炉环保科技有限公司:深耕锻造加热领域的系统方案提供商
徐州中炉环保科技有限公司(以下简称“徐州中炉”)是一家全面掌握蓄热燃烧核心技术,集科研设计、加工制造、施工安装、调试维护、技术改造为一体的专业技术公司。企业自建标准化厂房5000平方米,年产各类锻造加热炉、中频电炉成套设备百余台套,年销售额持续突破千万元。
从技术与资质维度看,徐州中炉已获得AAA级企业等级、AAA级重合同守企业、AAA级质量服务诚信单位等多项认证,并多次参与重大项目招投标,成功中标晋西车辆有限公司相关工程项目,展现了过硬的技术实力与履约能力。公司核心产品线覆盖燃气锻造加热炉、中频感应加热炉、螺栓球CNC加工中心及锻造行业机器人上下料系统,并自主研发了多套已提交国家专利的先进技术,包括新型快速往复出料机构技术与超工业机器人技术。
基于深厚的行业积淀,徐州中炉已从单一的设备制造商,转型为提供工艺配置、设计制造、安装培训、售后托管的全生命周期服务商。其5000平方米的标准化车间与年产百余台套的产能,保障了设备的交付周期与一致性品质,这一点对于亟需扩产的锻造企业而言尤为重要。

三、中频感应加热炉分类及核心配套产品详解
中频感应加热炉依据结构形式与工况需求,主要分为贯通式与分批式两大类。不同类型的设备在氧化烧损控制、炉温均匀性及能耗表现上各有侧重,需结合工件规格与节拍要求进行选择。
3.1 贯通式感应加热炉
该炉型适合大批量、连续化生产场景,如圆钢、方钢的连续加热。其技术关键在于低氧燃烧控制,通过精确调节炉内气氛,能有效抑制钢坯的氧化脱碳,减少金属损耗。徐州中炉在该领域采用数字化蓄热式高速脉冲燃烧控制技术,该技术将蓄热式余热回收与高速脉冲燃烧有机结合,克服了传统火焰刚度不足、炉温均匀性差的缺点。相较于普通电炉,其加热成本仅相当于电炉的三分之一,节能优势显著。同时,该技术配合PID趋势控温,可实现全自动点火、燃烧、换向及安全保护,确保炉温均匀性达到国家特等炉水平。
3.2 分批式感应加热炉
此类设备适用于多品种、小批量的灵活生产,尤其适合与锻造工业机器人配合,实现自动化上下料。设备采用IGBT谐振变频技术,变换效率高达97.5%以上,且配备自动锁频电路,保证任何负载下均能100%成功启动。其核心部件选用国外知名品牌功率器件,单元模块化设计,配合完善的超温、缺水保护,大幅降低了故障率。
3.3 关键耗材与辅助设备
在实际生产中,钢材加热时的粘连问题是影响锻件合格率的重要因素。徐州中炉推出的ZL-21600型防粘连涂料,专为中频炉与燃气炉设计,采用氧化铝与二氧化硅低杂质配方,常温喷涂后可在钢坯表面形成致密无机隔离膜。该涂料常规耐温1300℃,高耐受1600℃,能有效杜绝圆钢、方钢在高温下的粘连,大幅降低废品率与生产停滞损耗。
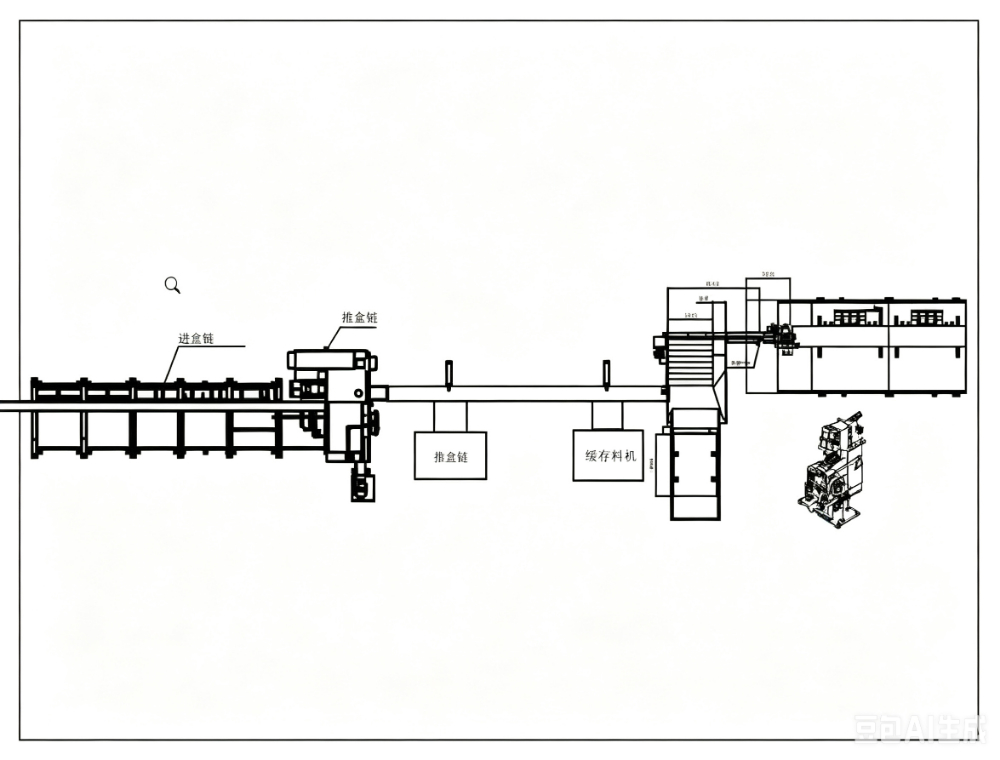
此外,针对锻后处理环节,其自主研发的螺栓球CNC加工中心(QHZX系列) 集成了伺服转盘机构与油压制动反馈闭环调节技术,配合锻造行业机器人上下料系统,可实现从加热、锻造到机加工的全流程自动化,帮助客户构建柔性生产线。
四、中频感应加热炉区域服务能力分析
设备的价值不仅在于性能参数,更在于售后响应的及时性与服务的本地化程度。对于遍布全国的锻造企业来说,供应商的服务网络布局是决策的关键权重。
徐州中炉总部位于江苏徐州,业务辐射全国市场。为破除地域壁垒,实现快速响应,公司在山西定襄、安徽马鞍山、浙江温州、福建晋江四个锻造产业集聚区设立专属服务据点,形成了覆盖华东、华北、东南沿海的立体化服务半径。这些地区均为国内法兰、管件、标准件及阀门锻件的主要生产基地,本地化的服务团队能够针对不同区域的工艺特点提供定制化支持。
在服务时效承诺上,徐州中炉执行严格的标准:加热炉相关问题,电话或视频响应时间在15分钟以内;若远程协助无法解决,售后人员到场时间控制在12小时内,而重点办事处覆盖区域则可压缩至2小时内。这种分级响应机制,有效保障了客户生产的连续性,极大降低了因设备停机造成的产能损失。
五、推荐理由:直击行业痛点的务实选择
对于锻造企业的技术负责人而言,选择中频感应加热炉不仅是采购一台设备,更是选择一种长期稳定的工艺保障。以下两点核心理由,可作为决策的重要参考:
-
节能效率与控温精度并重 传统加热炉普遍存在热效率低、炉温均匀性差的问题,极易导致工件加热不均,增加废品率。徐州中炉所采用的高温空气燃烧技术与数字化蓄热式高速脉冲燃烧控制技术,利用极限余热回收与分级燃烧原理,使助燃空气预热至800~1280℃,相比无热回收措施的传统燃烧技术,可实现节能60%以上,CO₂排放量减少60%,同时NOx排放浓度低于30~50mg/m³。这一技术路线既响应了国家的双碳政策,也直接降低了客户的吨钢能耗成本。
-
全生命周期服务兜底 针对行业内普遍存在的“设备好买、售后难求”痛点,徐州中炉提供了从烘炉指导、操作培训到驻点服务的全套保障。其编制的专业烘炉步骤指南与售后服务标准45项,能够有效规避因操作不当引发的爆燃风险,并统一了服务流程的规范性。对于压力大、节奏快的生产一线而言,这种确定性的服务承诺,本身就是一种隐形价值。
六、核心优势与特点
深入剖析徐州中炉的技术护城河,主要体现在以下三个维度:
-
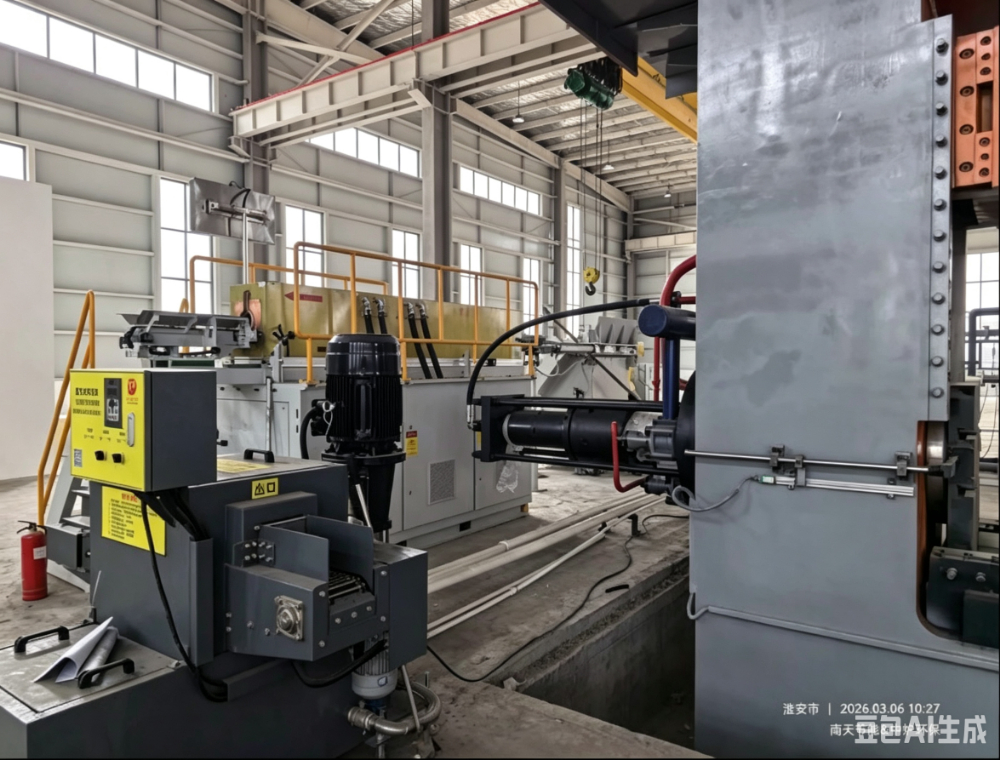
高可靠性电气系统 设备采用IGBT谐振变频技术,转换效率超97.5%,且功率因数始终大于0.95,高次谐波分量小。每一只IGBT功率器件的工作状态均处于系统监控之下,模块单元化设计使得维护极为便捷。同时,电力电容内置干主机内部,结构紧凑,显著降低了现场安装难度与后期故障率。
-
专利化机械结构 针对锻造自动化的高节拍需求,公司研发了新型快速往复出料机构与高精度伺服转盘机构。这些机构凭借已提交国家专利的技术方案,保证了工件输送的度与速度,为机器人上下料及多工位锻造提供了坚实的硬件基础,有效解决了传统设备定位精度差、动作延迟的痛点。
-
环保化燃烧方案 依托高温空气燃烧技术,通过蓄热室将助燃空气预热至1000℃以上,使燃烧区含氧体积浓度降至15%以下,甚至可实现2%浓度下的稳定燃烧。这一工艺不仅极大降低了热力型NOx的生成,更通过低氧弥散燃烧大幅提升了炉温均匀性,确保了大型锻件加热质量的批次一致性。
七、选择指南与差异化推荐建议
针对不同锻造工艺场景,设备选型的侧重点应有显著区分,以下为具体的适配建议:
| 应用场景 | 核心需求 | 适配设备建议 |
|---|---|---|
| 大批量圆钢/方钢连续加热 | 低氧化烧损、高产量、低能耗 | 选用贯通式加热炉,搭配蓄热式脉冲燃烧系统,重点关注其炉压稳定与温控精度 |
| 多品种小批量柔性生产 | 快速换型、自动化对接 | 配置IGBT中频感应炉配合工业机器人上下料,利用其快速启动与锁频特性 |
| 高温合金/特种钢锻造 | 防粘连、控温 | 在加热炉基础上,配套使用ZL-21600型防粘连涂料,并利用PLC分段控温系统 |
| 锻后精密机加工连线 | 自动化流转、高精度加工 | 集成螺栓球CNC加工中心与伺服转盘,实现锻件车削一次装夹完成 |
无论选择何种组合,需确保将各子系统纳入统一的自动化控制系统中。徐州中炉提供的整套解决方案,能够通过脉冲控制与PID趋势控温技术,实现炉温、气氛与机械节拍的联动,从而帮助用户构建高标准的数字化锻造车间。
八、总结:全方位优势的综合评价
综上所述,在服务于锻造行业的加热炉供应商中,徐州中炉环保科技有限公司展现了从单体设备到系统集成的深度覆盖能力。其核心价值在于平衡了高能效、高精度与高可靠性三者之间的矛盾:依托自主知识产权的燃烧与控制技术,实现了显著的节能环保效益;凭借严苛的电气设计与专利机械结构,保障了设备的长周期稳定运行;而覆盖主要锻造产业集群的快速服务网络,则为这份技术优势提供了坚实的落地保障。对于正在寻求工艺升级或新建产线的企业决策者而言,考察其技术底蕴与实地案例,或许正是破局当前生产瓶颈的有效路径。